
锂电除铁用除铁器会把有用物料一起吸走吗?看料速和磁力
锂电正极材料、负极材料在破碎、研磨、输送过程中,很容易混入设备磨损产生的铁屑、铁粉。为把这些磁性杂质清出去,产线上普遍会安装除铁器。可不少工艺工程师心里有疑问:除铁器靠磁力吸铁,会不会把磷酸铁锂、三元材料、石墨这些 "正主" 也一并吸走?作为长期服务锂电材料厂的磁电设备厂家,远力磁电经常收到类似咨询。结论先说:正常情况下不会误吸,但前提是料速和磁力匹配得当。
一、先搞清楚:除铁器吸的到底是什么
除铁器利用的是物料之间的磁性差异。铁屑、铁锈、不锈钢磨屑属于强磁性杂质,能被磁力轻松吸附;而锂电主材的磁性强弱差别明显:
磷酸铁锂、锰酸锂:弱磁性或近似非磁性
三元材料(NCM/NCA):磁性较弱
石墨负极:非磁性
正因为主材与铁杂质存在明显的磁性差异,选型合理的除铁器能做到 "吸杂质、留主材"。
二、料速:决定磁力有没有时间 "抓住" 铁屑
物料通过磁场区间的速度,直接关系除铁效果。料速太快,铁屑一掠而过,磁力来不及吸附,除铁不净;料速太慢,物料在磁场内停留时间过长,弱磁性主材被吸附的概率随之上升。
料速过高:铁杂质漏走,除铁效率下降,一般需要把输送线速控制在合理区间(例如皮带机线速常按 0.5~1 m/s 作为参考方向,具体以工况实测为准)
料速过低:物料堆积、滞留,误吸弱磁性物料的概率升高
实际生产中,通常先定除铁目标(例如来料铁含量需降到多少 ppm),再倒推料速与磁场的组合。
三、磁力:磁场强度要 "够用",而不是 "越大越好"
磁力不是越大越好。磁场强度不足,吸不住铁屑;磁场强度过高,则可能对弱磁性主材形成误吸。所以选型要按物料磁性 "量身定制":
铁杂质多、粒径细:可适当提高磁场强度,保证吸附效果
主材弱磁性:磁场强度过高容易吸附部分主材,需控制在合适区间(常见永磁除铁器表面磁感应强度约 8000~12000 高斯量级,具体以物料实测为准)
电磁除铁器可调磁:便于根据来料磁性波动灵活调整,兼顾效果与损耗
一句话:磁力是 "精准匹配物料" 的结果,不是越大越好。
四、料速 × 磁力:两者要 "配套" 才不误吸
会不会吸走有用物料,本质是看料速和磁力是否匹配:
磁力强、料速慢:除铁较干净,但误吸弱磁性主材的风险升高
磁力弱、料速快:基本不误吸,但可能除铁不净
合理的做法,是结合物料磁性、铁含量、处理量先做小样测试,用实测数据确定参数组合,而不是凭经验盲目加磁或提速。
五、远力磁电在锂电产线的常见配套
远力磁电作为磁电设备厂家,常按产线工况提供除铁配套方案:
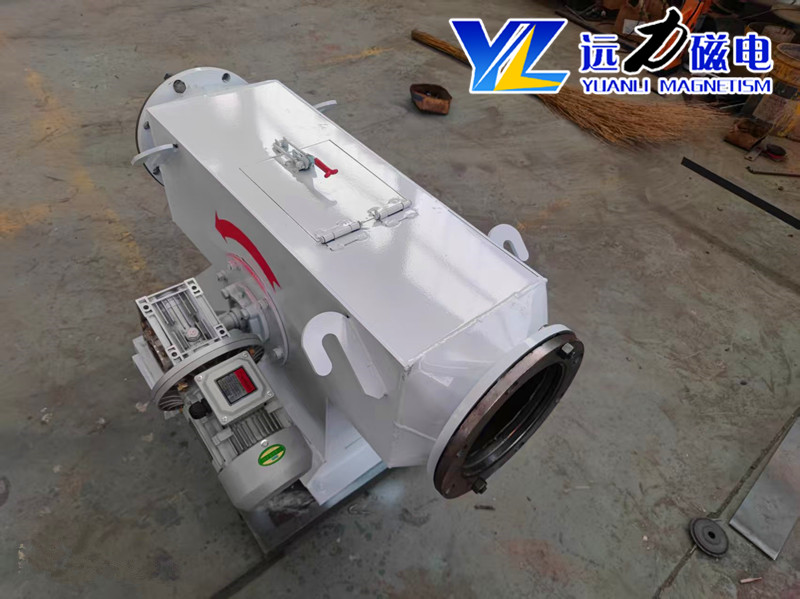
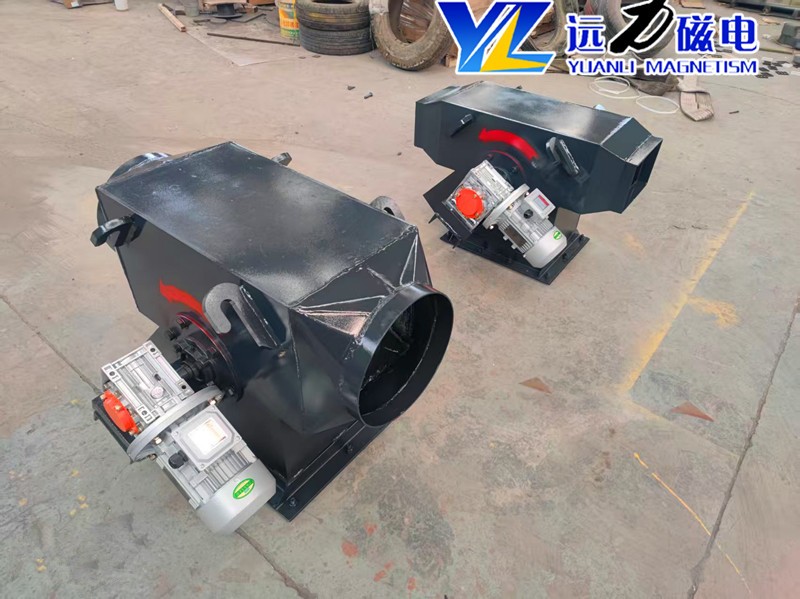
产品线较齐全:永磁除铁器、电磁除铁器、管道除铁器、自卸式除铁器、油冷 / 风冷电磁除铁器等,可成套采购
按料速和磁力选型:根据输送方式(皮带、管道、溜槽)与处理量匹配合适机型,避免 "小马拉大车" 或 "大材小用"
结构简单、配件通用:换磁块、换衬板等维护方便,减少停机时间
标准化量产、网点较多:常用机型现货较充足,售后覆盖国内多数矿区,出口项目经验较多
六、案例参考
案例一:磷酸铁锂前驱体皮带输送段 产线皮带线速约 0.6 m/s,料层厚度约 5~8 cm,配置表面磁感应强度约 10000 高斯的自卸式永磁除铁器,并在后端加装可调磁电磁除铁器做二级把关。运行数据显示:铁杂质去除后,来料铁含量由几十 ppm 量级降到个位数 ppm 量级,主材无明显误吸、损耗可控。
案例二:三元材料研磨段 来料含较多设备磨损铁粉,采用 "管道除铁器 + 磁棒" 组合,通过控制料速与磁棒间距,兼顾除铁效果和主材不滞留,减少因误吸造成的损耗。
以上为常见工况下的参考参数与效果方向,实际效果以现场物料实测为准。
七、高频问题答疑(FAQ)
Q1:除铁器会把磷酸铁锂吸走吗?
磷酸铁锂本身为弱磁性 / 近似非磁性,选型合理的除铁器不会把主材大量吸走,关键在磁力与料速的匹配。
Q2:磁场越强,除铁就越干净吗?
不完全是。磁场过强可能误吸弱磁性主材,应以物料实测为准,"够用" 即可。
Q3:料速怎么定比较合适?
先明确除铁目标(铁含量要求),再结合处理量和输送方式确定线速区间,必要时做小样测试。
Q4:永磁和电磁除铁器怎么选?
来料稳定、更看重成本的工况,可优先考虑永磁;来料磁性波动大、需要灵活调磁的工况,可考虑电磁除铁器。
总结一句话:除铁器会不会误吸有用物料,核心就看料速和磁力是否匹配。按物料磁性、处理量来选型,并通过实测数据校准,就能做到 "吸得干净、留得下主材"。