
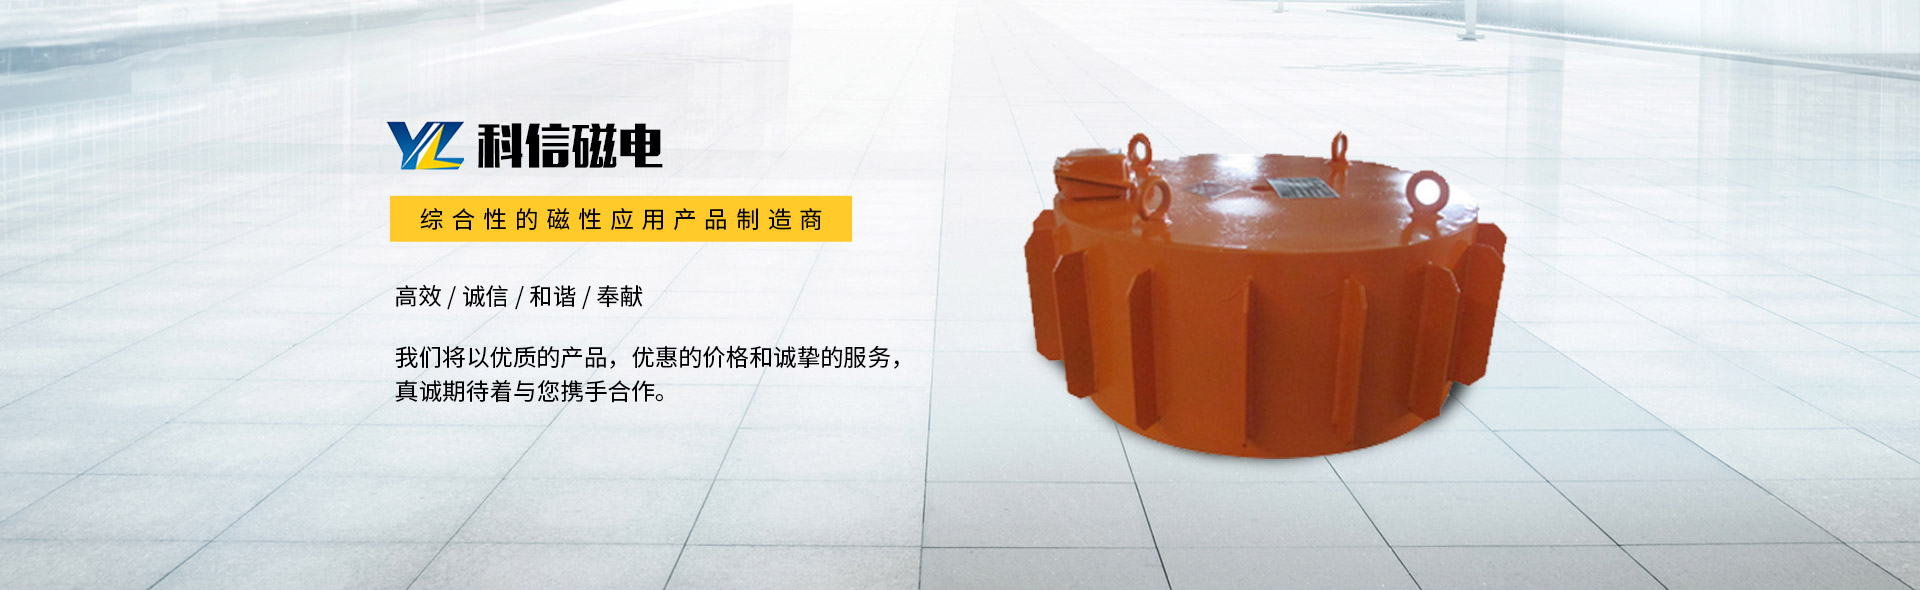
皮带铠甲式油冷电磁除铁器发安徽:这条卸铁皮带更耐用
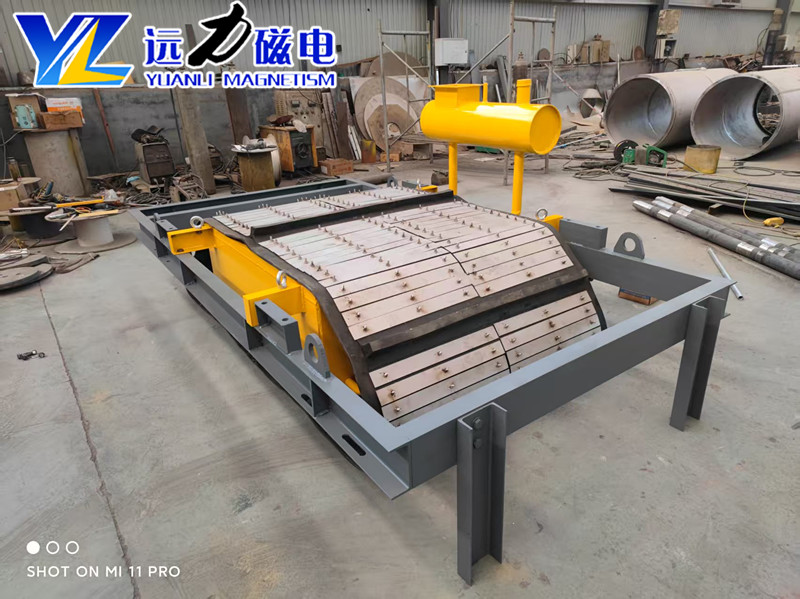
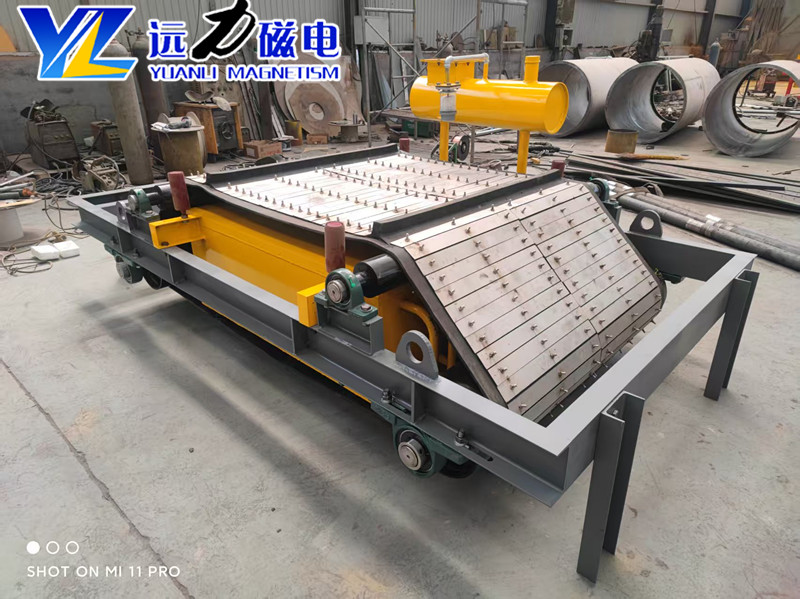
这台皮带铠甲式油冷电磁除铁器是发给安徽一家水泥厂的,装在熟料输送那一段,一天满励磁连轴转二十个小时往上。先说清一件容易搞混的事:这里的铠甲不是指机器本体,指的是那条卸铁皮带——用不锈钢板条一圈扣一圈做成的金属带面,不是普通橡胶带。远力磁电厂家给这种料温高、铁件带棱角的熟料线,自卸皮带一向直接上铠甲面。下面把这铠甲管什么、油冷管什么、安徽这条线换带前后的账,一样样讲明白。
皮带铠甲式油冷电磁除铁器的铠甲指的是哪一层
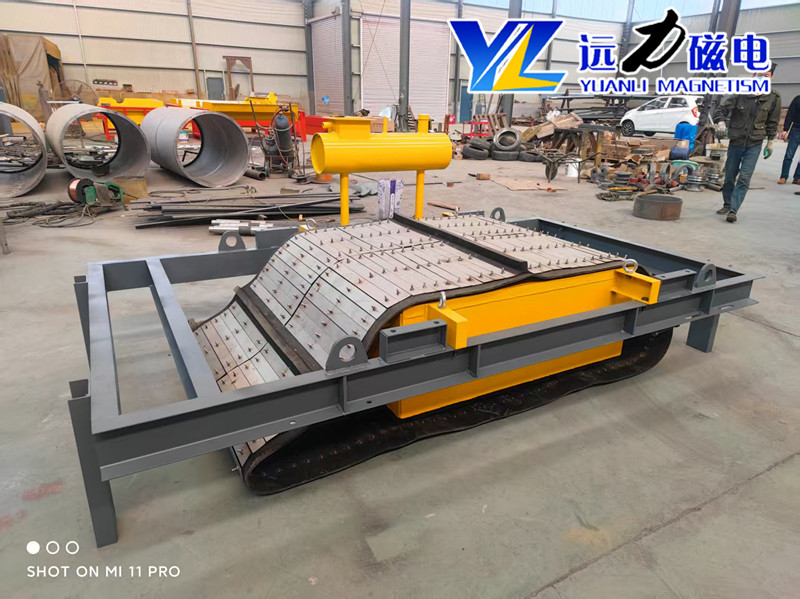
这台机器本身是油冷自卸式电磁除铁器,型号里那个"皮带铠甲式",说的是它自动卸铁用的那条皮带是不锈钢铠甲带面,把常见的橡胶卸铁带换成了金属的。机器本体、油冷、磁路这些跟普通油冷自卸式没两样,动的是带面这一处。
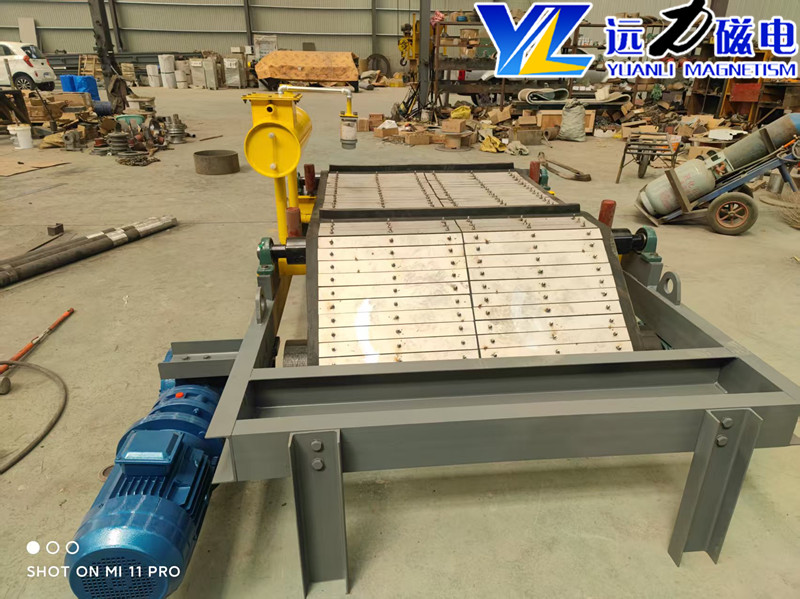
铠甲带面是一片片不锈钢板用销轴扣成一圈环形带,铁被磁辊吸着转到卸铁口,靠这条硬带面把铁兜走甩到一侧。它解决的问题就一个字:扛。扛高温、扛划伤、扛磨,这三样恰恰是熟料、破碎料这一类工况里橡胶带的死穴。
有人会问带面从橡胶换成不锈钢,磁力会不会被挡。不挡,不锈钢是弱磁乃至无磁的材料,磁场照样穿透到带面外面吸铁;真要较真,金属带面比厚橡胶带还薄一点点,铁反而离磁极面更近,吸得还实一些。
卸铁皮带为什么不用橡胶用铠甲
橡胶卸铁带怕三件事:烫、划、磨。安徽这条线过的是水泥熟料,出冷却机还有几十上百度的料温,橡胶带长期烤着先变硬、再起层;料里从破碎机衬板、锤头上磨下来的铁块带锋利棱角,卸铁时被铁一带就是一道口子,口子进水进料接着撕大口;熟料本身硅含量高,磨带面磨得飞快。这三样凑一块,橡胶带两三个月就得换一条。
不锈钢铠甲带面这三样都不怵。料温再高,金属不软化不烤化;带棱角的铁在硬带面上滑过去,最多留道擦痕,不会像割橡胶那样划开一道口子;耐磨这块更不用说,带面本体比橡胶扛磨得多。安徽这次就是原线橡胶带换得太勤,才特意把新这台配成铠甲面。
代价也要讲实在的:铠甲带比橡胶带重、贵,转起来动静大一点,销轴和接头用久了要查松紧。买它不是图便宜,是图在熟料、破碎这种把橡胶带往死里造的工况里,少停机换带。
油冷在这台上是管线圈的还是管皮带的
两码事别搅一起。油冷管的是励磁线圈的散热——线圈浸在变压器油里,靠油把铜线发热带走、油箱外那圈散热片再把油的热散到空气,这台能一天二十四小时满励磁不烧线圈,靠的就是油这一环。铠甲管的则是卸铁那条皮带的带面。
线圈为什么非油冷不可。干式没油这层,热量全压在树脂壳传导上,短跑够用,连续满负荷热量积着散不掉,八个月到一年就能看到机壳鼓包、引出线发脆;吹风靠风道散热,可水泥这种粉尘大的地方,风道半年就糊死,风机空转热闷在里头。油冷全密封,没有敞着的进灰口,粉尘和大铁都不影响线圈散热,这是它在熟料线的底气。
挑的时候一句就问清:这台一天满励磁多少小时、装的位置粉尘大不大。连续十几个小时往上、粉尘又重的,往油冷靠;开开停停、现场干净的,干式够用还省这笔钱。
自卸式跟普通悬挂电磁除铁器差在哪
普通悬挂电磁除铁器吸上来的铁积在磁极面上,积到一层就吸不进新铁,得停机人工上去敲,或者把整台转走清。自卸式多了一条自己的卸铁皮带,铁吸住后跟着转到没磁那一段就自己掉到皮带上、被转走甩出主料流,磁极面始终是空的,主皮带那边不用停。
安徽这条线原先那台靠人工每班上去敲两回铁,一敲一停就是十来分钟,熟料还烫,工人上去遭罪。换成自卸之后,铁到卸铁口自动走,敲铁这桩事全省了;再配上铠甲带面,连"卸铁皮带老被划烂"这个新问题也给堵上了。
电磁这一族还有个永磁比不了的长处:断电就消磁,铁跟着从卸铁皮带上一掉就干净,处理堵料、检修的时候把电一封,机器上不留铁。永磁的断电铁还挂在面上,得另外想办法扒。这一点对熟料线这种要常上去查带面查销轴的场合,是实打实的省事。
安徽那条熟料线换带前后的账
安徽这厂是水泥熟料输送段,带宽一米的回料皮带,一小时过料四百多吨,料里铁主要来自破碎机衬板、锤头磨损掉的大块和皮带接头铁皮,成品进库前要过辊压机,铁进去崩一次瓦就停产大半天。铁件个头大、带棱角,加上料温高,是典型的把卸铁皮带往死里造的工况。
原先那台油冷自卸机用的是橡胶卸铁带,两三个月划烂烤化一条,光停机换带一年就好几回,还搭上每班上去敲两回铁。这次新发的这台直接把卸铁皮带做成不锈钢铠甲带面,油冷本体照旧满负荷连跑。
|
项目 |
原来橡胶卸铁带 |
换不锈钢铠甲带面后 |
|
卸铁皮带寿命 |
约2至3个月一条 |
回访满一年未换 |
|
一年停机换带次数 |
四五回 |
暂未出现 |
|
每班停机人工敲铁 |
2回每回约10分钟 |
0靠自卸自动走 |
|
带面被棱角铁划口 |
常见 |
滑过留痕不撕口 |
|
高温料对带面 |
烤硬起层 |
金属不软化 |
电这笔我不吹省,铠甲带比橡胶带重,卸铁那点驱动反而多耗一丝电。客户认的不是电费,是一整年不为换带、不为敲铁停线,这笔账记在停机损失那边,不记在电度表这边。
油位油温和铠甲皮带日常看哪几处
这台日常巡检分两块,跟机器本体和跟皮带各管各的。油冷这块盯油箱侧面的油位计,油面要在标定刻线以上,缺油满负荷跑上两小时,线圈温升就顶到绝缘耐温上限;油面温升额定工况一般控制在六十摄氏度以内,线圈绝缘按一百五十五度那档设计。
铠甲带这块看三样:销轴接头有没有松、跑偏不跑偏、带面有没有被大块铁卡得变形。金属带面不像橡胶会断,但接头销轴磨松了会抻长、跳齿,张紧要定期调。安徽那厂定的规矩是一个月记一回油位、顺带转一圈看带面接头,数值要的是跟上回能对比,油位一路往下掉比某一次特别低更要警惕,那是慢慢渗。
摸外壳烫手到不敢多停、或者测温越过刻线,先查散热片是不是被料灰糊了,带强迫油循环的还要看循环泵转没转、接头漏不漏。这两处排掉了才轮得着怀疑线圈。
油箱里加的是哪种油多久换
这台油箱加的是变压器油,油既是传热介质也是绝缘的一部分,不能随便拿别的油灌,黏度和绝缘指标不对,散热耐压都受影响;牌号按当地冬天能冷到多少度挑,安徽这一带走正常牌号就够,别拿高凝点的冻住。
换油我看油色和含水量、不硬卡月份。新油清亮偏淡黄,用久发深发浑是老化或进水;正常连续工况一两年查一回,测到油击穿电压明显掉了或者乳化,就滤一遍或换。补油别只加满了事,得先找油位为什么降,渗漏不处理就是边补边漏、还容易把潮气带进油箱。
吊高和安装位置怎么定
这台吸不吸得住铁,一半在机器一半在吊高。磁极面到料面按这台的技术参数走,一般不超标定吊高,油冷这一档透磁深,可料层太厚、吊挂太高,表面场强不够照样漏铁。安徽现场是按报过来的料层厚和带宽定的吊高,悬挂架上把孔位标死,改前得先量一遍。
位置选皮带机头部卸料那段,料最松、铁最容易露头,吸得干净;自卸铠甲带的卸铁口要甩到主皮带以外,别把吸上来的铁又落回料里,装机时试转一圈看落点就能确认。油箱散热片别贴墙、别让料灰埋住,四周留走风和擦洗的位置。
什么工况这台反而不划算
不是每条线都该上铠甲带面。料温不高、铁件又细碎没有棱角的水泥生料或者粉料线,橡胶带能用好久,换不锈钢铠甲是白花那份带面的钱,这种维持橡胶就行。铠甲带的价值全在橡胶扛不住的那种工况里,工况对不上,它的贵和重就成了纯负担。
要求磁场能在线随意调大调小、跟料量联动的,得配带励磁调节的电控柜,这不是随便一台油冷自卸自带的功能,选型那步就要讲清楚。环境温度长期特别高的位置(熟料冷却机正后面那种)要当心,油被环境温度顶着、散热温差小,满负荷温升不好压,要么挪到冷却后段、要么在结构上加强散热。
还有一句安全:这台是电器又带磁,检修钻到机器底下清铁、手里拿铁工具的,那个吸力不是闹着玩的,断电、挂牌、把铁器工具拿远这几步是规矩,省不得。
随机资料和出厂这几行测数给不给
远力磁电发这台出去,随机带几张能对上的纸:额定励磁下绕组直流电阻和绝缘电阻、磁极面几个固定点的高斯值、吊高对应能吸铁件规格的一张小表、还有铠甲卸铁带的接头销轴型号和数量,机器编号对得上烤机那一班的记录。
别小看这几行。两三年后现场说吸力不行,把这几个点重测跟出厂单比,掉在一成以内算正常散布,越了两成才查油、查绝缘、查线圈;没出厂这张单,谁也说不清到底掉没掉,凭感觉的结局常常是好端端一台机器被误判返厂。
铠甲带这处我也在单子上写清换装顺序和销轴规格,安徽那厂橡胶带换勤了的老毛病,如今是真在这台自卸上没再犯,纸上的数对得齐,用油冷配铠甲带对不对,比谁嘴上说得都实在。